Impression 3D bijou à Paris : la bague d’essayage avant la fonte
Avant de payer le métal et la fonte, vous pouvez tenir votre bague, votre pendentif ou votre chevalière en résine. Voici ce que ce modèle d'essayage valide, le chemin jusqu'au métal, les règles de dessin d'un bijou imprimable et son prix à l'atelier du 2e.
Mis à jour le 26 octobre 2026
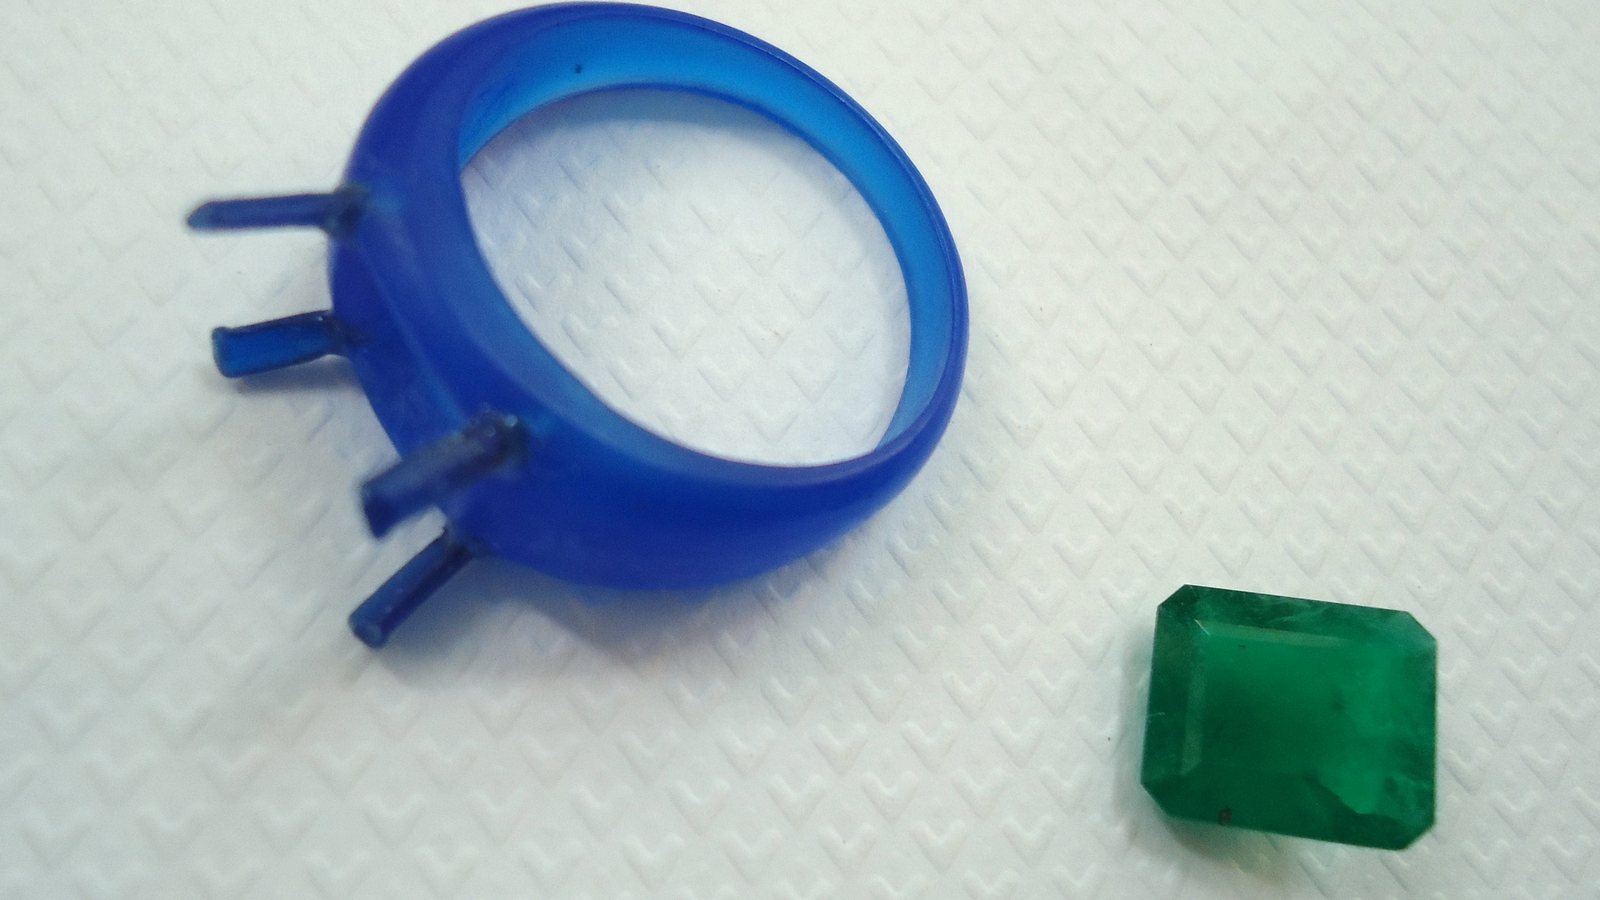
L'impression 3D bijou sert d'abord à essayer la pièce avant la fonte. Notre atelier imprime en résine, au pixel de 50 µm, des modèles d'essayage de bague, de pendentif ou de chevalière. Vous validez le volume, la taille et le confort, puis votre fondeur lance la fonte. Vous trouverez plus bas le prix d'une bague et d'un pendentif.
Deux Elegoo Saturn impriment en résine MSLA, en couches de 0,05 mm, au 127 rue d'Aboukir dans le 2e. En vitesse standard, la fenêtre de retrait couvre 60 heures après le paiement. Nous imprimons en résine standard et en résine ABS-like. Nous n'imprimons pas en résine calcinable : le modèle de fonte reste l'affaire du fondeur.
Impression 3D bijou : le modèle d’essayage avant la fonte
Un bijou dessiné à l'écran trompe souvent sur le volume. Une chevalière fine en rendu peut se révéler massive au doigt, un pendentif peut basculer sur sa bélière. Le modèle d'essayage règle ces questions pour le prix d'une impression, avant toute dépense de métal. Voici ce que vous vérifiez en le tenant.
- Le volume : la pièce posée sur la main, à côté de vos autres bijoux.
- L’épaisseur : celle que vous prévoyez en métal, ressentie entre deux doigts.
- Le confort : les arêtes à l’intérieur de l’anneau, la hauteur du chaton qui accroche une manche.
- La taille : le modèle glisse ou bloque à la jointure, comme le fera la bague.
La résine standard suffit pour cet essai. Au pixel de 50 µm, une griffe, un filet ou une gravure ressortent nets, sans strates visibles à l'œil nu. La résine ABS-like encaisse mieux un essayage répété ou une chute sur le carrelage. Le modèle reste léger, et sa couleur grise ou blanche ne dit rien de l'éclat du métal.
Du fichier à la bague en métal
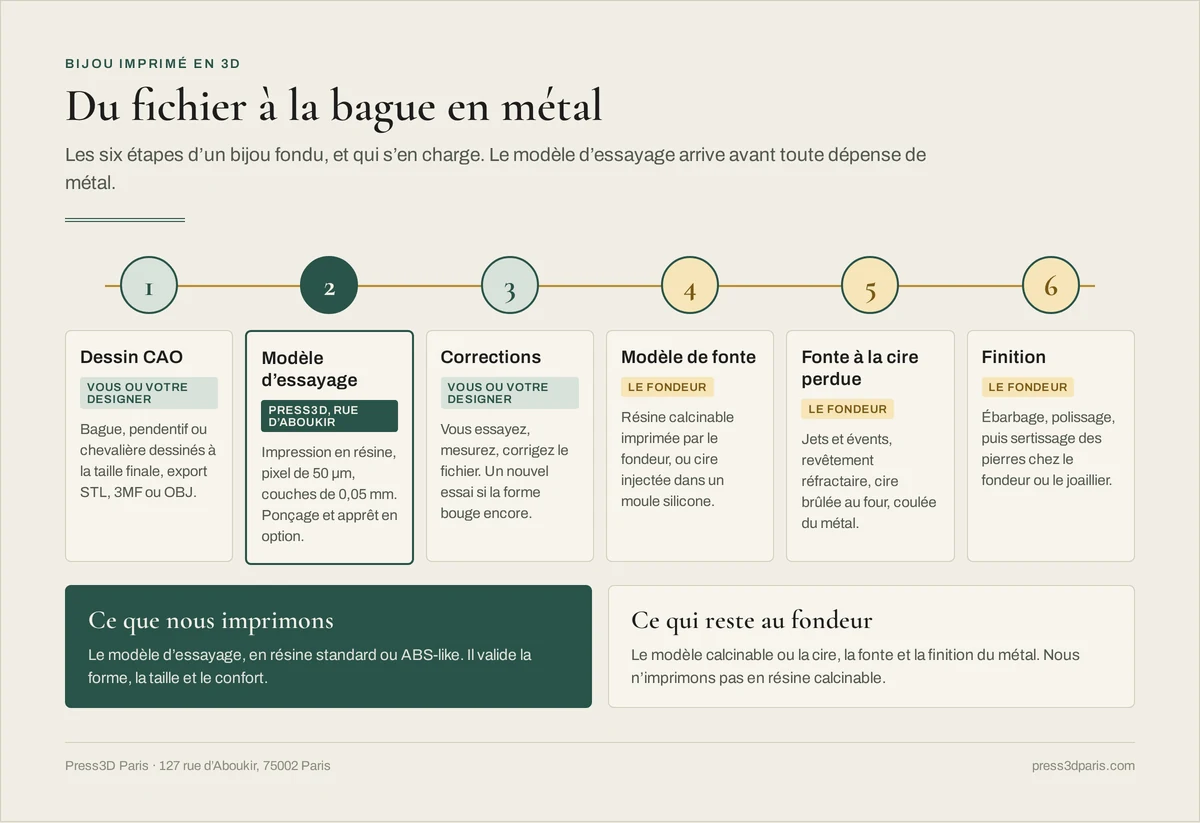
- 1
Le dessin en CAO
Vous ou votre designer dessinez la pièce à sa taille finale, dans un logiciel de CAO bijou ou généraliste. Exportez-la en STL, 3MF ou OBJ.
- 2
Le modèle d’essayage
Vous déposez le fichier sur la page d’accueil : le devis gratuit s’affiche sans création de compte. Nous imprimons en résine, retirons les supports, puis appliquons le ponçage ou l’apprêt si vous les avez choisis.
- 3
Les corrections
Vous essayez la pièce, la mesurez et corrigez le fichier. Si la forme bouge encore, un second essai se commande de la même façon.
- 4
Le modèle de fonte
Le fondeur imprime le fichier validé en résine calcinable, ou injecte de la cire dans un moule en silicone. Cette étape lui revient.
- 5
La fonte à la cire perdue
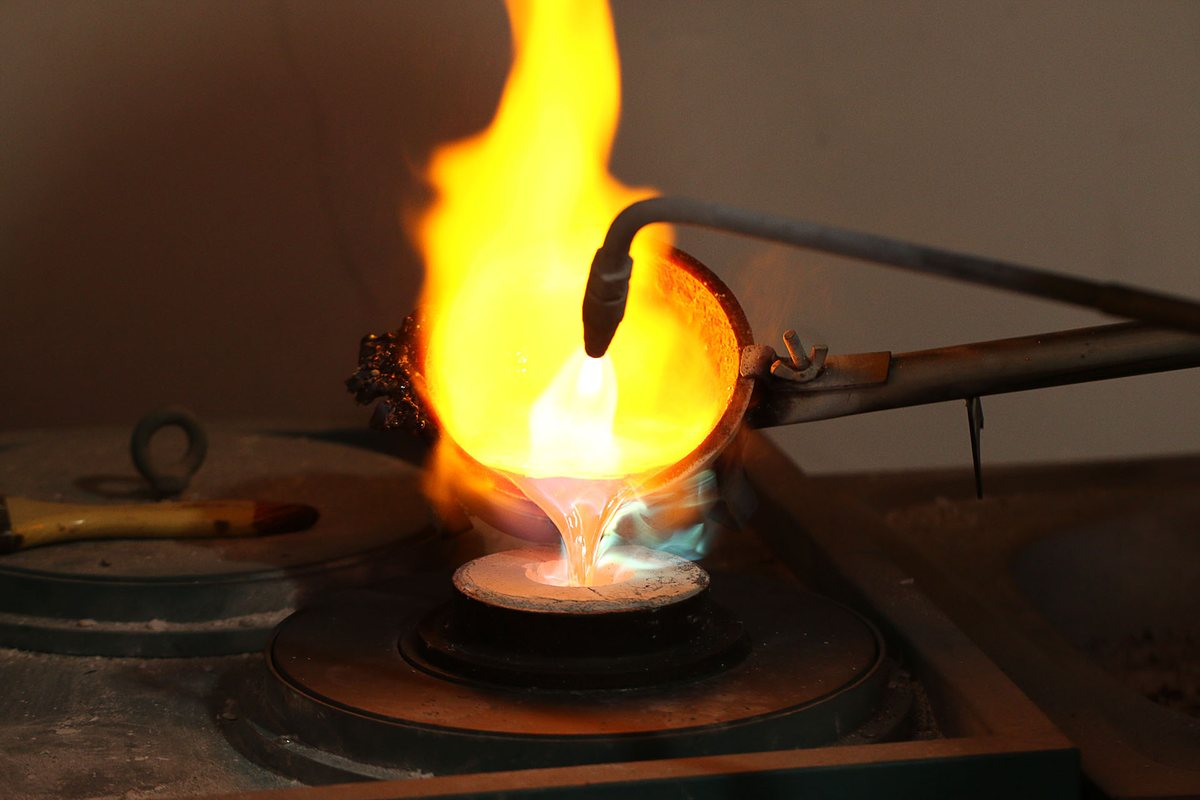
Le fondeur pose des jets et des évents sur le modèle, l’enrobe d’un revêtement réfractaire, puis brûle la cire au four. Le métal coule dans le vide laissé.
- 6
La finition
Ébarbage des jets, polissage, puis sertissage des pierres chez le fondeur ou chez un joaillier.
Pour l'impression 3D cire perdue, les fabricants de machines proposent des résines dédiées. Formlabs décrit sa True Cast Resin comme un matériau chargé en cire, destiné aux bijoux jusqu'à 5 mm d'épaisseur. Ces résines se dilatent peu à la chauffe et laissent peu de cendres. Demandez à votre fondeur laquelle il emploie : elle dépend de son four et de son métal.
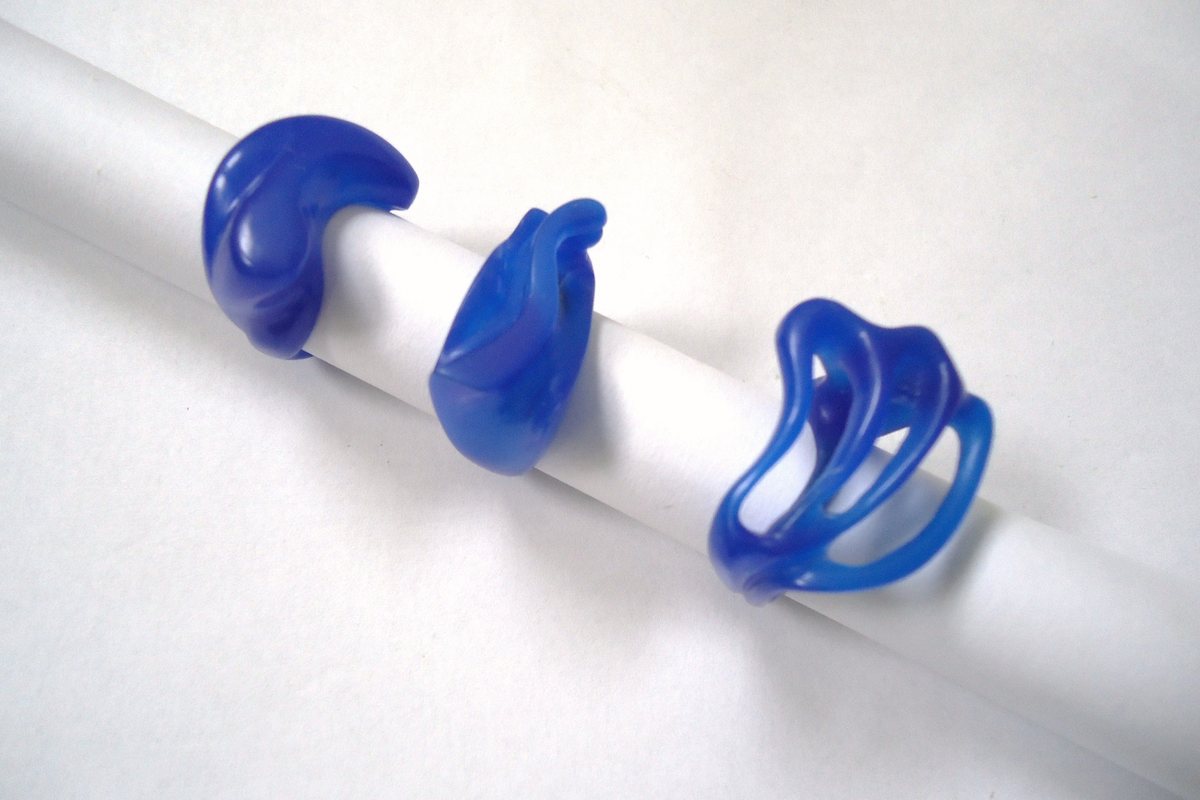
Le second chemin passe par la cire injectée. L'article « Cire perdue » de Wikipédia décrit le principe : un moule souple en silicone, pris sur un original, reçoit la cire fondue et donne plusieurs cires identiques. Ce chemin sert aux bijoux reproduits en série. Le guide du moule silicone détaille la fabrication d'un modèle maître.
Les règles de dessin d’un bijou imprimable
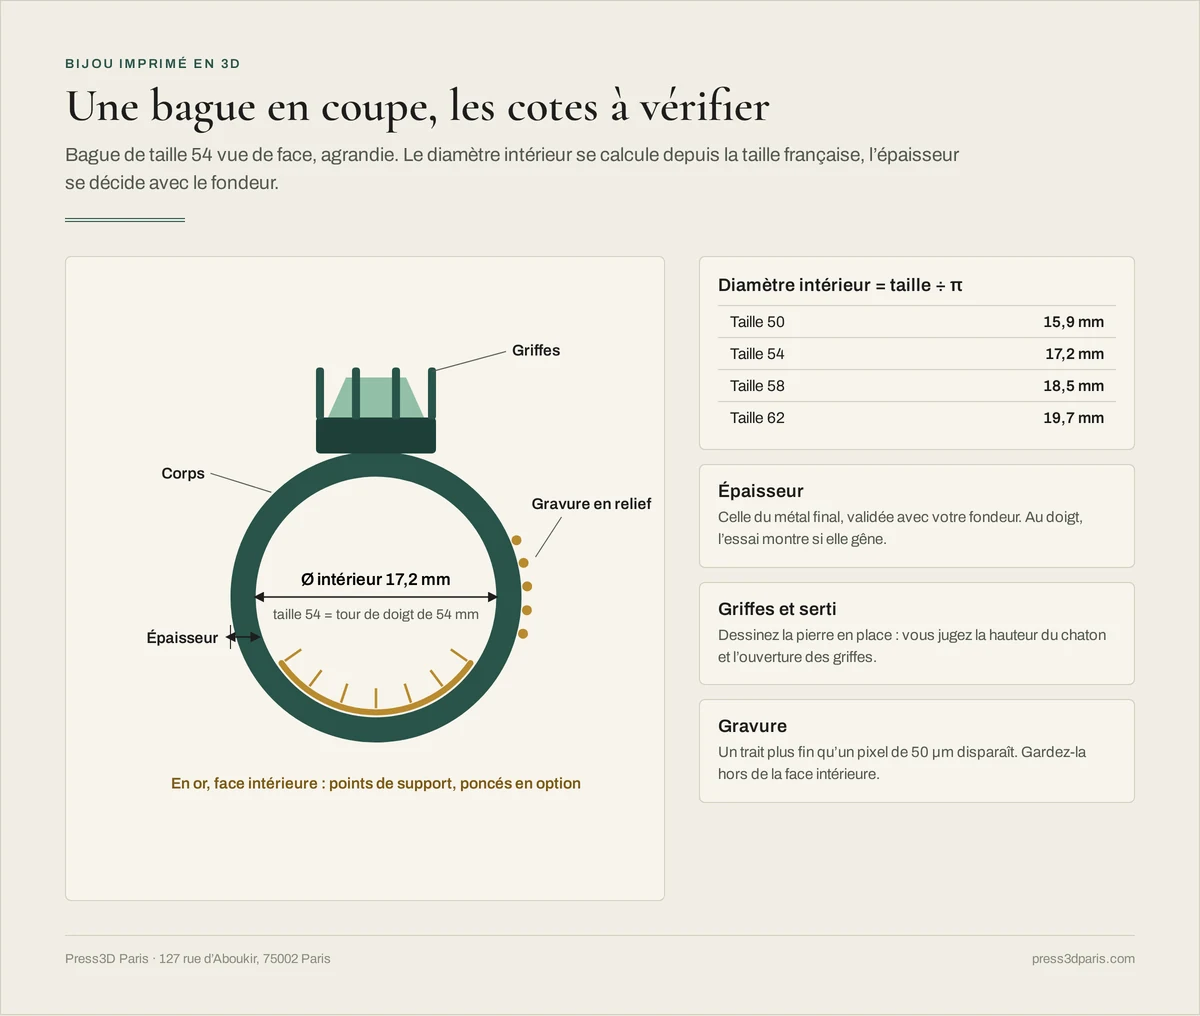
Taille de bague et diamètre intérieur
En France, la taille de bague correspond au tour de doigt en millimètres : une taille 54 mesure 54 mm de circonférence intérieure. Divisez la taille par π pour obtenir le diamètre intérieur à dessiner, soit 17,2 mm pour une taille 54. Demandez à votre fondeur s'il faut compenser le retrait du métal ou la matière enlevée au polissage.
| Taille française | Tour de doigt | Diamètre intérieur |
|---|---|---|
| 50 | 50 mm | 15,9 mm |
| 52 | 52 mm | 16,6 mm |
| 54 | 54 mm | 17,2 mm |
| 56 | 56 mm | 17,8 mm |
| 58 | 58 mm | 18,5 mm |
| 60 | 60 mm | 19,1 mm |
| 62 | 62 mm | 19,7 mm |
Épaisseur du corps et des griffes
La résine descend plus bas que le filament : son pixel de 50 µm autorise des parois fines. La limite utile vient du métal. Demandez à votre fondeur l'épaisseur minimale qu'il accepte pour le corps de bague et pour les griffes. Dessinez ensuite le modèle d'essayage avec ces cotes : l'essai porte alors sur la bague réelle.
Pour un essai d'allure, modélisez la pierre en place : elle s'imprime avec la bague, dans la même résine. Pour vérifier l'ouverture des griffes, exportez une seconde version sans la pierre. Le sertisseur ajustera ensuite les griffes sur le métal.
Gravure et supports
Une gravure en relief ou en creux reste lisible si son trait dépasse nettement le pixel de 50 µm. Un filet plus fin disparaît à l'impression. Sur une gravure intérieure, prévoyez une profondeur que le polissage du fondeur n'effacera pas.
La résine s'imprime sur des supports, qui laissent de petits points à leur base. Sur une bague, la face intérieure de l'anneau ou le dos du chaton les accueillent le plus discrètement. Gardez donc griffes et gravures sur les faces visibles. L'option de ponçage, à 6,00 € par pièce, efface ces points.
Le prix d’un modèle d’essayage
Les montants ci-dessous sortent du moteur de devis au chargement de la page. La bague mesure 22 × 22 × 10 mm, le pendentif 30 × 25 × 5 mm, tous deux en résine fine. La troisième pièce, de 32 × 28 × 60 mm, donne l'ordre de grandeur d'une broche sculptée.
Bague d’essayage en résine
RésineRésine Standard Grise · 22 × 22 × 10 mm · 20 min
25,64 €
Pendentif en résine
RésineRésine Standard Grise · 30 × 25 × 5 mm · 10 min
25,62 €
Figurine détaillée
RésineRésine Standard Grise · 32 × 28 × 60 mm · 2 h
27,05 €
Sur des pièces aussi petites, la résine consommée pèse peu. Le prix tient surtout au minimum de commande de 5,00 € HT, aux frais de commande résine de 3,80 € HT et à la préparation de chaque pièce. Le devis ligne à ligne de la bague le montre.
| Ligne | Montant HT |
|---|---|
| Préparation (1 × 2,00 €) | 2,00 € |
| Résine 0,9 cm³ × 1 (0,60 €/cm³, supports non facturés) | 0,54 € |
| Temps de plateau (10 mm × 0,06 €/mm) | 0,60 € |
| Total HT | 3,14 € |
Deux options de finition s'ajoutent par pièce. Le ponçage des points de support coûte 6,00 €, l'apprêt gris 9,00 €. L'apprêt donne une surface mate et uniforme, utile pour photographier le modèle ou le montrer à un client avant la fonte.
Avant d'acheter une imprimante 3D bijoux de bureau, comptez la résine, le poste de lavage, la cure UV et le temps de réglage. Pour quelques modèles par mois, la commande à l'unité évite ces frais fixes. L'impression 3D bijoux en ligne suit ici un parcours simple : dépôt du fichier, devis immédiat, paiement, puis retrait ou envoi.
Plusieurs tailles ou variantes
Une bague déclinée en taille 52, 54 et 56 donne trois fichiers différents. La remise quantité s'applique aux exemplaires d'un même fichier : 5 % à partir de 3 pièces, 10 % à 6, 15 % à 11, 20 % à 26. Trois tailles, ou deux variantes de chaton, ne la déclenchent donc pas.
Regroupez-les quand même dans une seule commande. Les frais de commande se paient une fois par commande, et ils sont offerts au-delà de 80,00 € HT. Pour un prototype bague impression 3D en trois tailles, une commande unique coûte moins cher que trois commandes séparées.
En impression 3D bijouterie, une série d'essais sert aussi à présenter une collection à un client ou à un jury d'école. Faites varier un seul paramètre par modèle, la taille ou la hauteur du chaton. Vous comparez alors les pièces côte à côte, au doigt.
Nous gardons votre commande 60 jours, retrait du lundi au samedi de 10 h à 19 h. Depuis la rue du Temple, la ligne 3 vous dépose à Sentier, à 338 m de l'atelier. Pour un envoi, le point relais coûte 4,90 € HT et Colissimo 6,90 € HT.
Questions fréquentes
- Peut-on fondre directement une impression en résine standard ?
- Non. La fonte à la cire perdue demande une résine calcinable, formulée pour brûler dans le revêtement en laissant peu de cendres. Nous imprimons en résine standard et ABS-like, pour l'essayage. Le fondeur imprime le modèle de fonte dans sa propre résine, ou injecte de la cire dans un moule.
- Quelle taille de bague indiquer dans le fichier ?
- Dessinez le diamètre intérieur, obtenu en divisant la taille française par π. Une taille 54, soit 54 mm de tour de doigt, donne 17,2 mm de diamètre. Demandez à votre fondeur s'il faut compenser le retrait du métal ou le polissage.
- Quelle finesse de détail pour un serti ou une gravure ?
- Nos imprimantes résine travaillent au pixel de 50 µm, en couches de 0,05 mm. Un trait de gravure doit dépasser nettement cette valeur pour rester lisible. Pour les griffes, l'épaisseur minimale dépend du métal : votre fondeur vous la donne.
- Combien coûte un prototype de bague imprimé ?
- Les cartes de prix de cette page donnent le montant d'une bague de 22 × 22 × 10 mm en résine fine, recalculé à chaque visite. Sur une pièce aussi petite, le minimum de commande de 5,00 € HT et les frais pèsent plus que la résine. Plusieurs modèles dans la même commande partagent les frais de commande.
- Peut-on porter le modèle d’essayage ?
- Oui, le temps d'un essayage ou d'une séance photo. La résine ABS-like résiste mieux aux chocs que la résine standard. Pour un port quotidien, attendez la bague en métal.
- Quel format de fichier envoyer ?
- Le configurateur accepte le STL, le 3MF et l'OBJ, et contrôle l'étanchéité du maillage au dépôt. Un logiciel de CAO bijou exporte dans l'un de ces formats. Pour un fichier CAO natif à convertir, écrivez-nous depuis la page contact, catégorie « Fichier CAO à convertir ».
Sources
- Wikipédia, « Cire perdue » : jets, évents, revêtement réfractaire et moule silicone pour reproduire les cires
- Vuillermoz, « Conversion des tailles de bagues » : en France, la taille correspond au tour de doigt en millimètres
- Formlabs, résines de moulage : True Cast Resin chargée en cire, pour bijoux jusqu’à 5 mm d’épaisseur
Impression 3D par arrondissement
Toutes les zonesÀ lire ensuite
La résine face au filament
Deux imprimantes résine tournent à l'atelier du 2e. Voici ce qu'elles rendent que le filament ne rend pas, comment leur prix se calcule, et trois pièces imprimées des deux façons avec les deux devis.
Une figurine d’après photo
Une figurine à l'effigie d'un proche passe par deux métiers distincts. Voici qui fait quoi, les photos à fournir, le prix de l'impression selon le format et le calendrier à tenir avant un mariage ou un anniversaire.
Préparer son fichier STL
Chaque fichier déposé passe sept contrôles automatiques avant le devis. Les connaître évite l'aller-retour qui coûte une demi-journée.
Imprimer une pièce sans fichier
Vous avez l'objet en main, ou ses morceaux, mais aucun fichier. Voici comment choisir entre la bibliothèque de modèles, le relevé au pied à coulisse et le scan, puis ce que coûte l'impression une fois le fichier prêt.
Imprimer le maître d’un moule silicone
Vous avez une forme de bougie, de savon, de pièce en plâtre ou en béton, et vous voulez la reproduire en série. Vous faites imprimer la pièce de départ, puis vous coulez le silicone autour. Voici le maître à choisir, la façon de le préparer, le silicone qui prend dessus, et le prix d'un maître et de sa boîte à l'atelier du 2e.